DINSEN पाइपपाइपलाइन व्यवसायमा केन्द्रित छ। समृद्ध अनुभव र उन्नत प्रविधिको साथ, यसका उत्पादनहरूमा डक्टाइल आइरन पाइपहरू, कास्ट आइरन पाइपहरू (SML पाइप पनि भनिन्छ), पाइप फिटिंगहरू र कपलिंग आदि समावेश छन्, जुन पूर्वाधार, निर्माण, पानी आपूर्ति, होटल, विमानस्थल र ऊर्जामा व्यापक रूपमा प्रयोग गरिन्छ। यो धेरै ठूला परियोजनाहरूको लागि एक भरपर्दो पाइपलाइन समाधान प्रदायक हो।
पाइपलाइन उत्पादन प्रक्रिया
1.कच्चा पदार्थ पगाल्ने काम
पाइप र फिटिंग उत्पादन गर्नको लागि कच्चा पदार्थ पिग आइरन।
सामानहरूलाई नम्बर १५ फलाम चाहिन्छ र पाइपहरूलाई नम्बर २० फलाम चाहिन्छ।
तलको चित्र एउटा विद्युतीय भट्टी हो, जसले ब्रेड आइरनलाई पग्लिएको फलाममा तताउन बिजुली प्रयोग गर्छ।
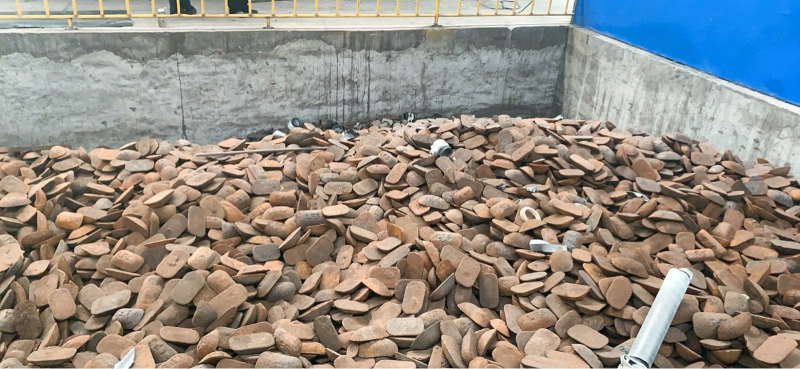
पिग आइरन
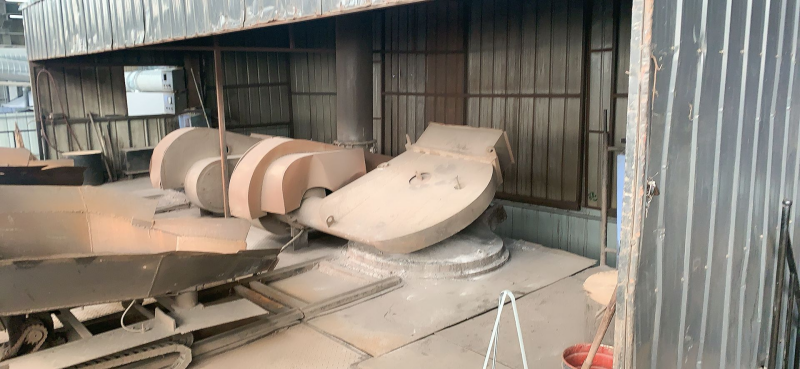
विद्युतीय भट्टी
2.केन्द्रापसारक कास्टिङ
आवश्यकता अनुसार सेन्ट्रीफ्यूजको लागि सम्बन्धित व्यासको पाइप मोल्ड पहिले नै बदल्नुहोस्।
पग्लिएको फलामलाई प्रवाह च्यानल मार्फत भित्रबाट बाहिरतिर उच्च-गतिको घुम्ने सेन्ट्रीफ्यूज मोल्डमा इन्जेक्सन गरिन्छ।
पग्लिएको फलामको मात्रा कास्ट पाइपको व्यास अनुसार गणना गरिन्छ।
पाइप बनेपछि र चिसो भएपछि, यसलाई पाइप मोल्डबाट बाहिर निकालिनेछ, र गुणस्तर निरीक्षकले उपस्थिति जाँच गर्नेछन् र तौल गर्नेछन्। योग्य व्यक्तिहरूले अनुगमन कार्यमा अगाडि बढ्नेछन्।
पाइपको मोल्ड ३ मिटरभन्दा ठूलो छ, जुन पछि टाउको वा पुच्छरको असमान रूपमा बनेको भागहरू काट्नको लागि सुविधाजनक छ।
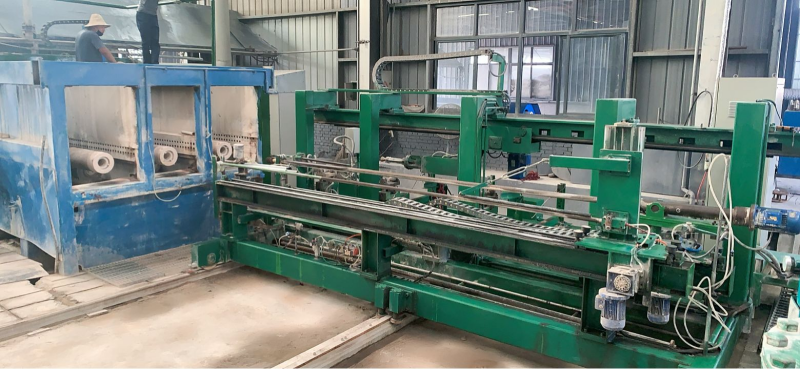
सेन्ट्रीफ्यूज
३. पाइप काट्ने, निरीक्षण गर्ने र पालिस गर्ने
योग्य पाइपहरू छनोट गरेपछि, कामदारहरूले पाइपको प्रभावकारी लम्बाइ ३ मिटर राख्नको लागि टाउको र पुच्छरमा असमान रूपमा बनेका भागहरू काट्नेछन्।
काट्ने काम पूरा भएपछि, पुन: पग्लनको लागि असमान पर्खाल मोटाई र अण्डाकार विकृति भएका पाइपहरू चयन गर्न अर्को निरीक्षण गरिनेछ।
पालिसिङ गर्न पाइपको भित्र र बाहिर दुवैतिर पालिसिङ आवश्यक पर्दछ ताकि भित्र र बाहिर चिल्लो र पछि पेन्टिङको लागि सुविधाजनक होस्।
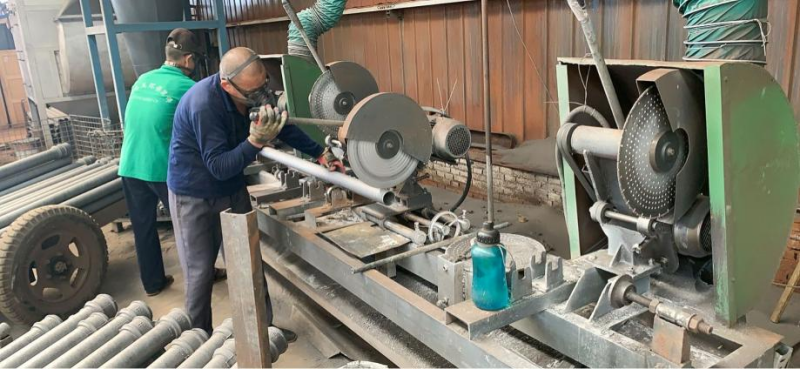
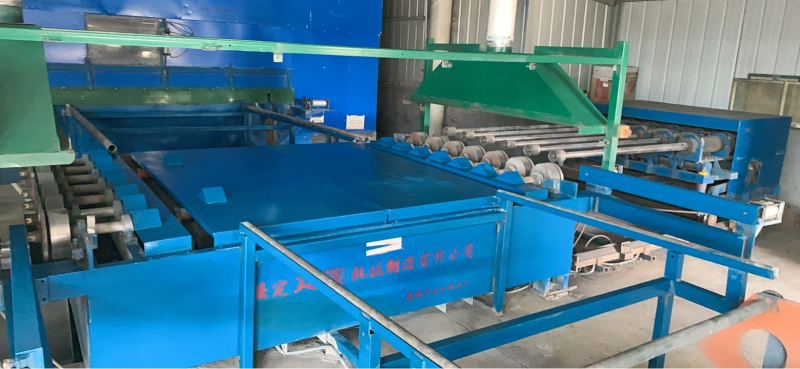
पिस्ने मेसिन
४. आन्तरिक र बाह्य स्प्रेइङ
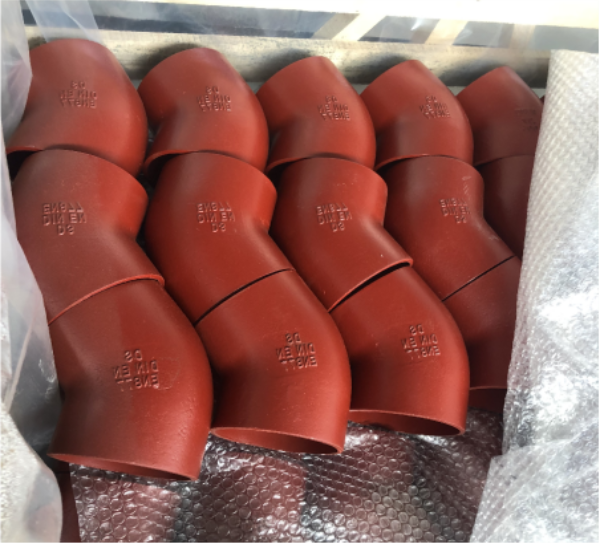
पालिस गरिएको पाइपको भित्री भित्ता विशेष गरी चिल्लो र सफा राख्नुपर्छ। सुकाएपछि र तताइसकेपछि, भित्री भित्तालाई एन्टी-कोरोसनले उपचार गरिन्छ, अर्थात्, पहेंलो इपोक्सी पेन्टले स्प्रे गरिन्छ।
यही अपरेशन बाहिरी भागमा पनि गरिन्छ, रातो-खैरो इपोक्सी पेन्टले छर्किन्छ।
उत्पादन गुणहरूले EN877 को आवश्यकताहरू पूरा गर्छन् भनी सुनिश्चित गर्न कारखानाले नियमित रूपमा उत्पादनहरूको ब्याचको नमूना र स्पट चेक गर्नेछ।
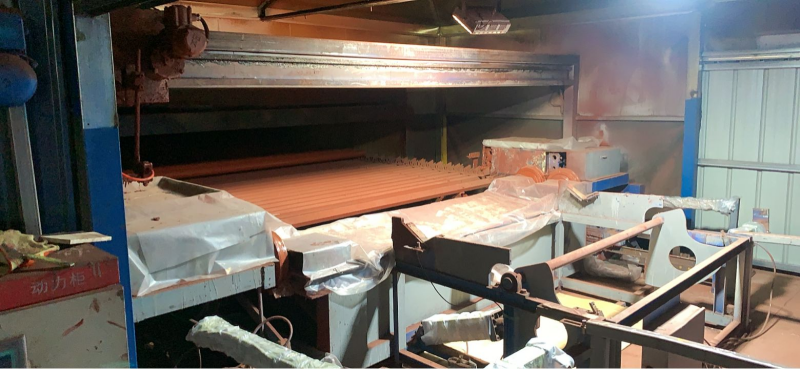
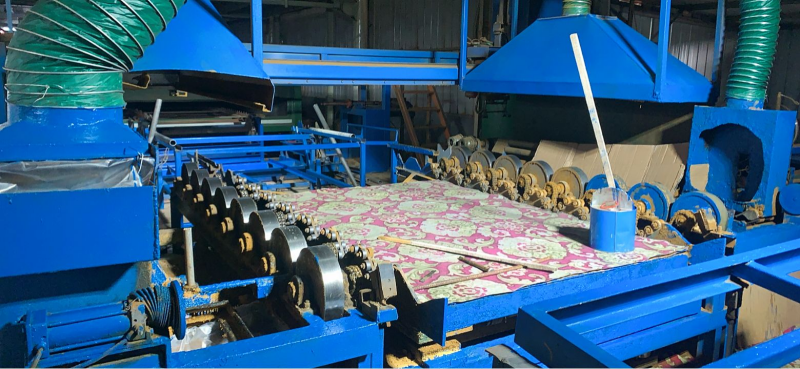
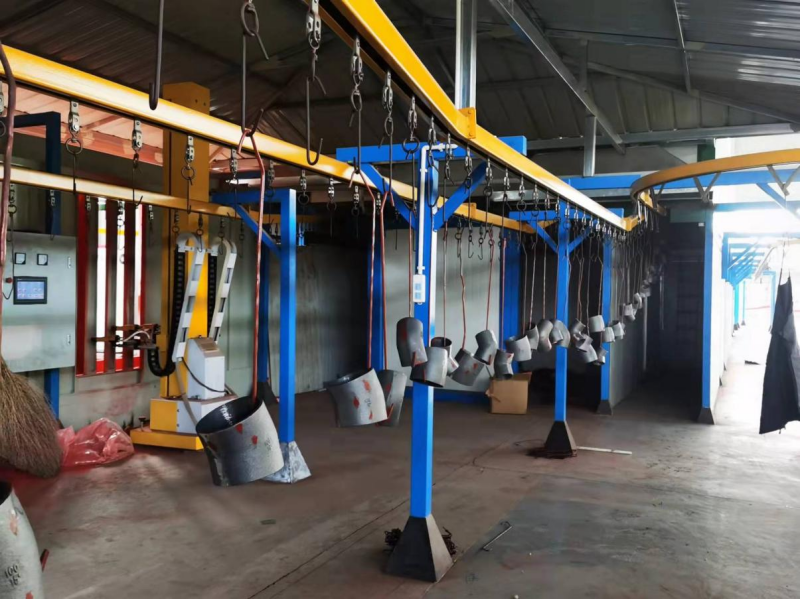
५. सुकाउने, काट्ने, स्प्रे गर्ने, प्याकेजिङ गर्ने
भित्र र बाहिर रंग छर्केपछि, रंगको टाँसिएको सुनिश्चित गर्न पाइपलाई सुकाइनेछ।
सुकेपछि, कामदारहरूले पाइपमा भएको रंग, विशेष गरी दुई छेउमा, रंगको कभरेज र सुन्दरता सुनिश्चित गर्न मर्मत गर्नेछन्।
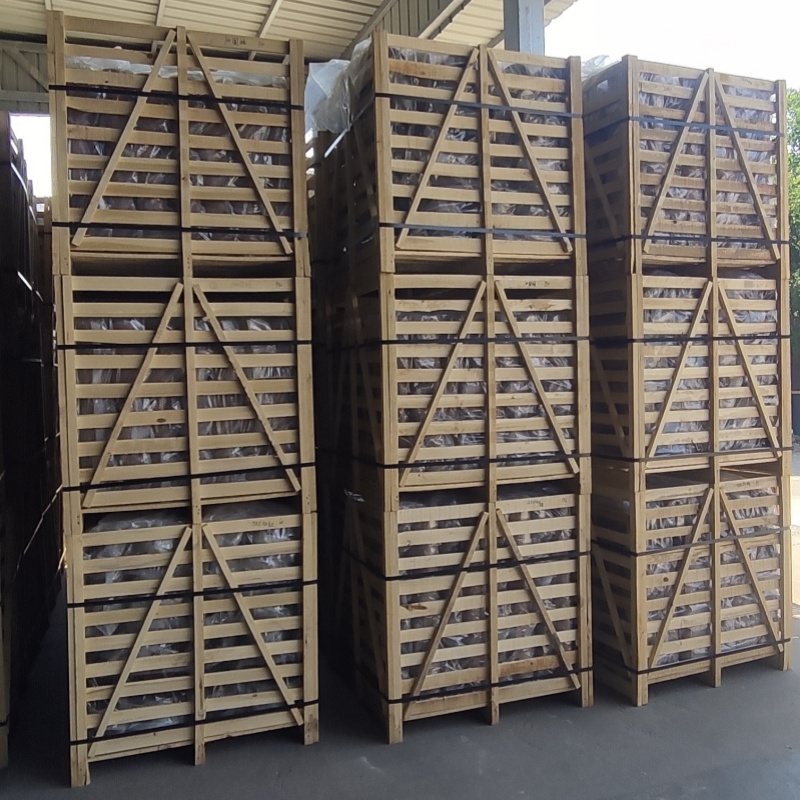
अन्तमा, पाइपमा ग्राहकको ट्रेडमार्क स्प्रे गरिनेछ र ग्राहकको बानी अनुसार प्याकेज गरिनेछ।
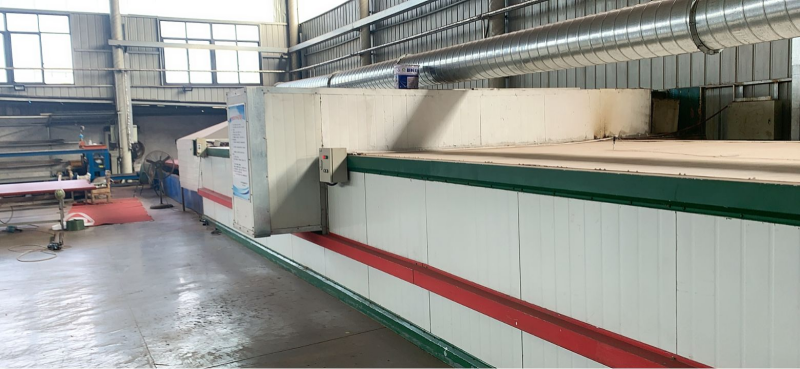
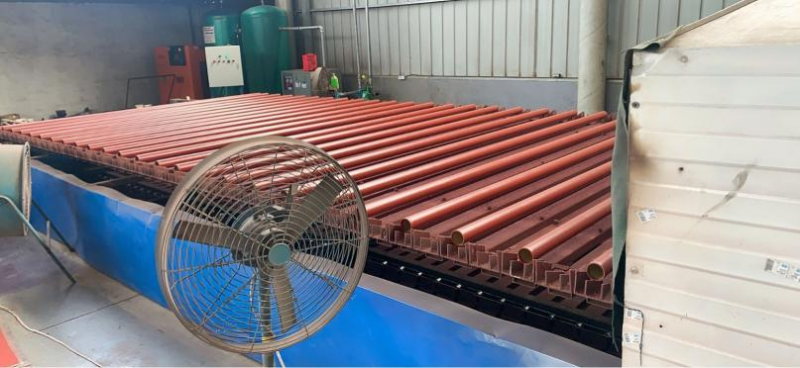
सुकाउने मेसिन
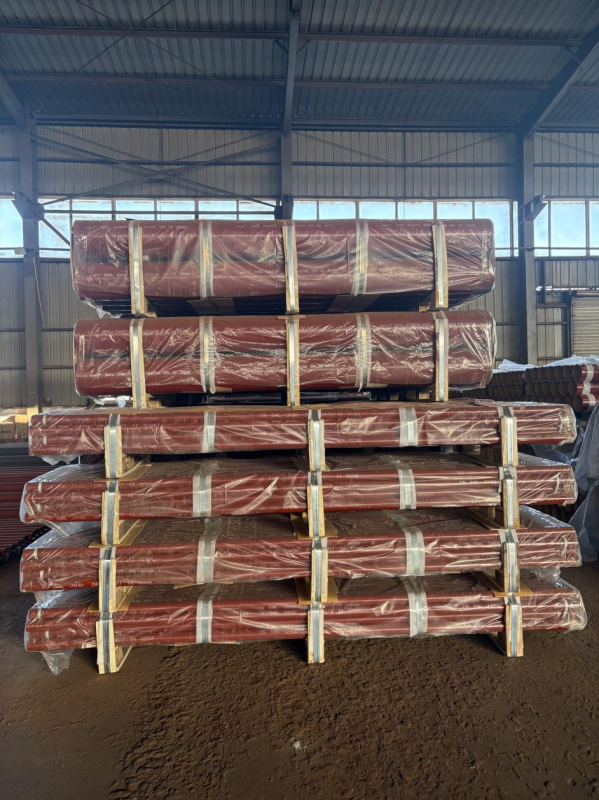
सामान उत्पादन प्रक्रिया
१. साँचाको तयारी
DINSEN मा हाल सबै मोडेल र विशिष्टताका साँचाहरू छन्। कारखानाले उत्पादनको व्यवस्था गर्दा प्रत्येक पटक, साँचामा कास्टिङ र ब्याच नम्बर परिवर्तन गर्नुपर्छ, र त्यसपछि कामदारहरूले साँचा प्राप्त गरेपछि उत्पादन सुरु गर्न सक्छन्।
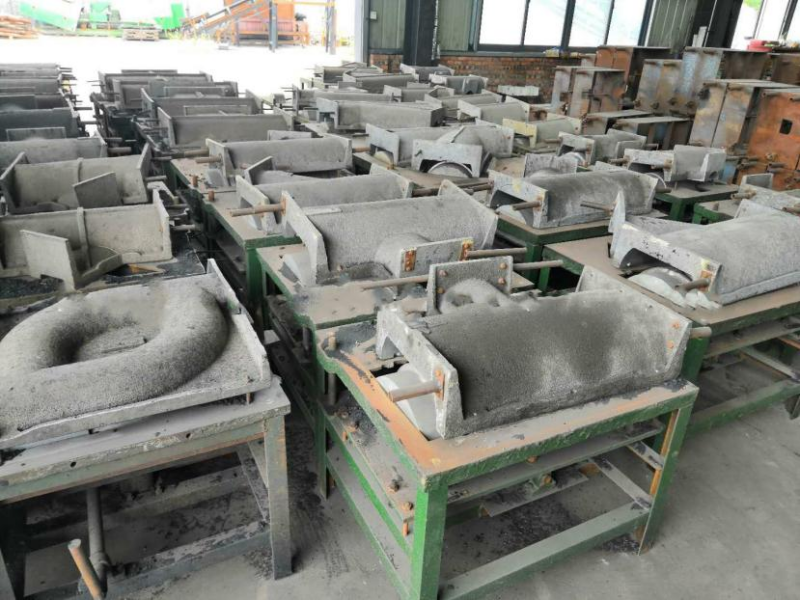
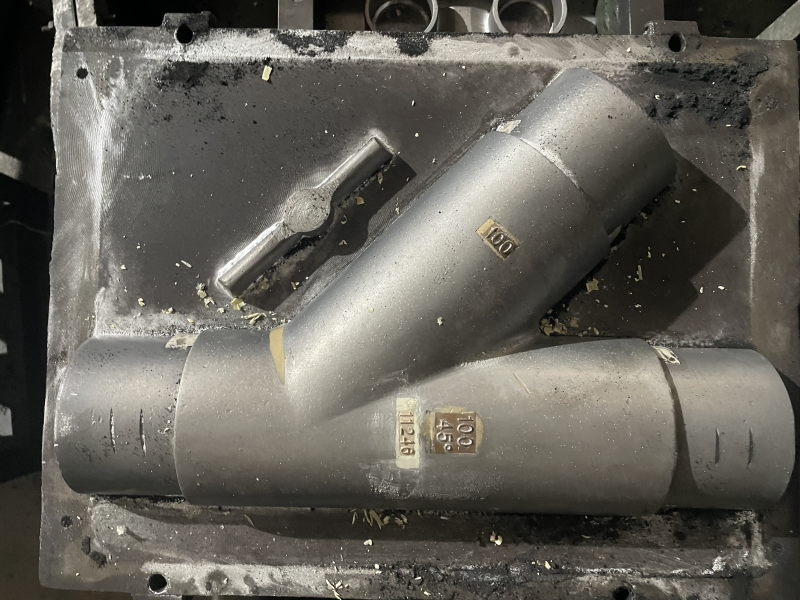
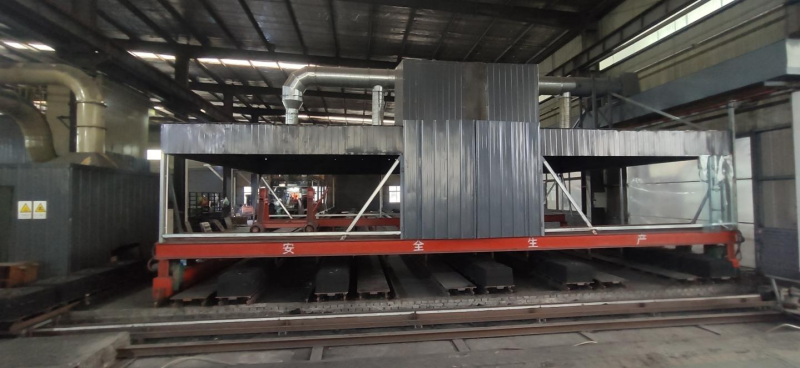
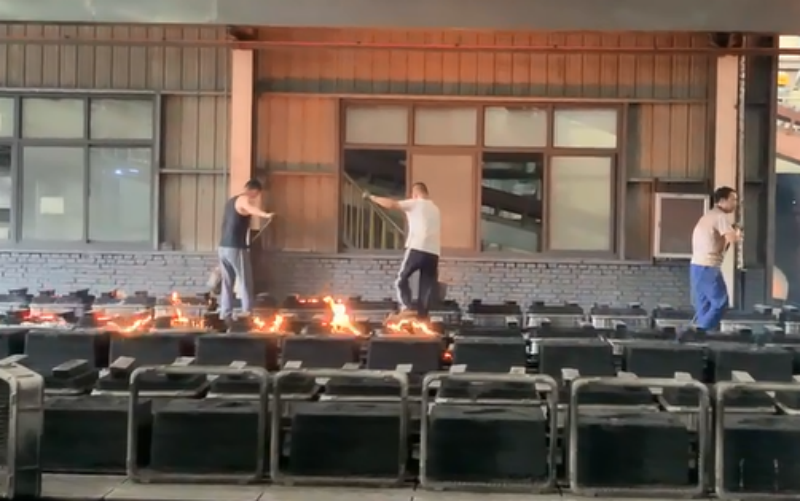
२. म्यानुअल पोख्ने, स्वचालित पाइप उत्पादन लाइन
कामदारहरूले माथिल्लो र तल्लो साँचाहरूलाई समतल प्लेटमा राख्छन्, त्यसमा बालुवाको बक्स राख्छन्, बालुवाले भर्छन्, कम्प्याक्ट गर्छन् र समतल स्क्र्याप गर्छन्। त्यसपछि तिनीहरूले माथिल्लो र तल्लो साँचाहरूलाई एकसाथ राख्छन् र तिनीहरूलाई मिलाउँछन्, र पग्लिएको फलाम खन्याएपछि, तिनीहरू एकै पटकमा बन्छन्।
प्रत्येक कामदारले प्रति दिन औसत ३०० केजी पाइप फिटिंग उत्पादन गर्न सक्छ, किनभने बारम्बार मोल्ड परिवर्तनले कारखानाको उत्पादन तालिकालाई मात्र असर गर्दैन तर कामदारहरूको उत्पादनलाई पनि प्रत्यक्ष असर गर्छ।
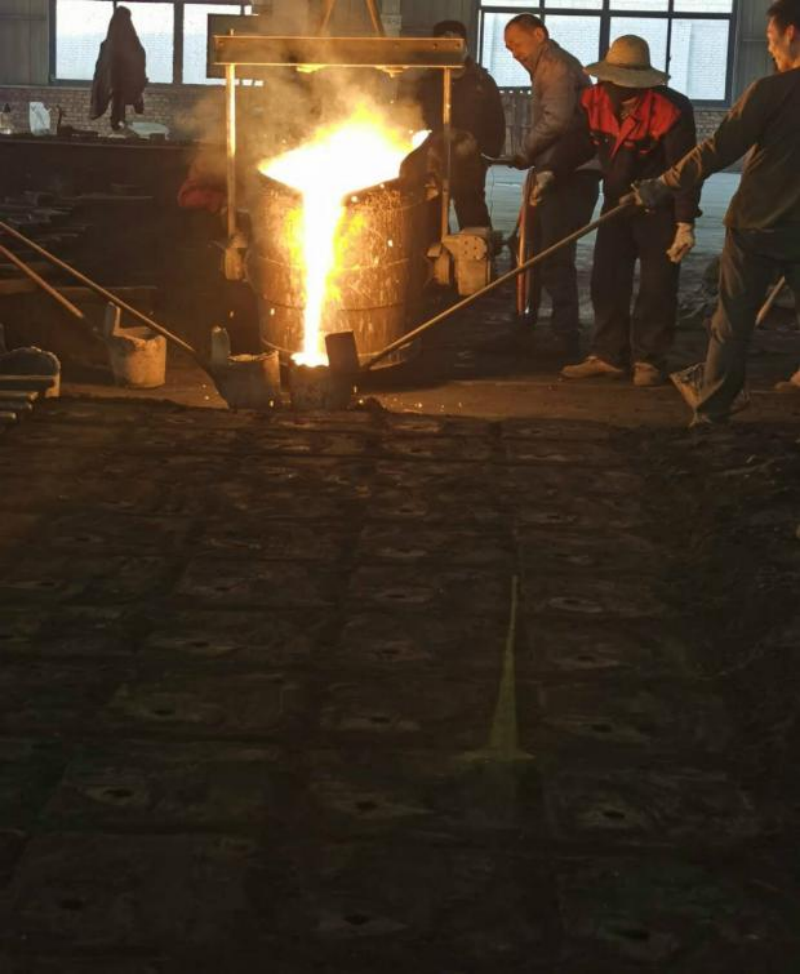
स्वचालित पाइप उत्पादन लाइन, म्यानुअल पोख्ने
परम्परागत म्यानुअल बालुवा कास्टिङ प्रक्रियाको तुलनामा, यसको सबैभन्दा ठूलो विशेषता भनेको यसले जनशक्ति र भौतिक स्रोतहरूको खपतलाई कम गर्न र उत्पादन दक्षतालाई अधिकतम बनाउन सक्छ, जसले गर्दा उत्पादनको गुणस्तर मापदण्डहरू पूरा हुन्छ र विशिष्टताहरू एकीकृत हुन्छन्, जसले उत्पादन दक्षतामा धेरै सुधार गर्न र उत्पादन उत्पादन चक्र छोटो बनाउन सक्छ।
३.म्यानुअल ग्राइन्डिङ
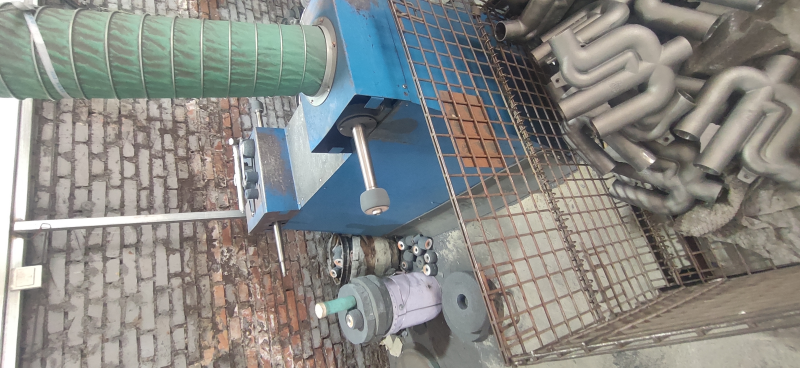
भागहरूको बाह्य आयाम सुनिश्चित गर्ने आधारमा, कामदारहरूले गेटहरू, राइजरहरू, फ्ल्यास, बर्रहरू र सतहमा मोल्डिंग बालुवालाई पिसेर हटाउनु पर्छ। अपर्याप्त कास्टिंग, किहोलहरू वा बालुवा सफा गर्ने कारणले हुने मासुको अभावलाई पनि मर्मत गर्नुपर्छ। पछि स्प्रे गर्नु अघि कास्टिंगको सतहमा रहेको अशुद्धताहरू सफा र पालिस गरिएको सुनिश्चित गर्नुहोस्।
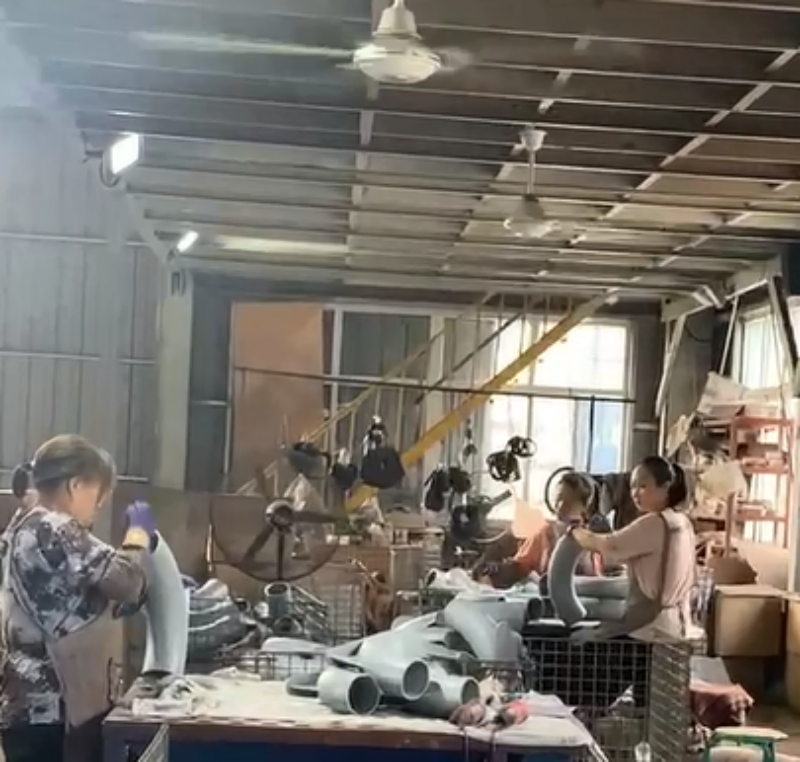
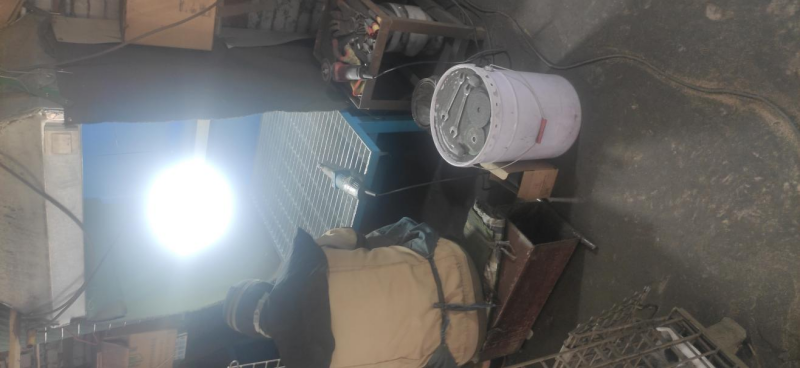
४.बाह्य भित्ता पालिस गर्ने,भित्री भित्ता पिसाउने काम,राम्रोसँग पिस्ने
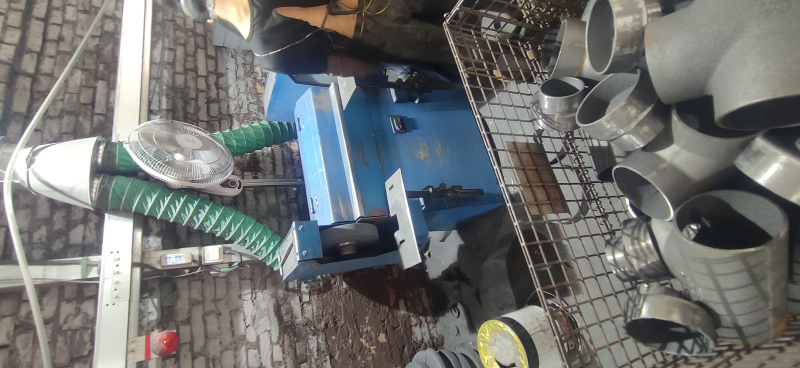
५. पेन्टिङ, पाउडर कोटिंग, प्याकिङ
पेन्ट डिपिङ: तपाईंले पाइप फिटिङलाई ७०-८० डिग्री सेल्सियसमा पहिले नै तताउनु पर्छ र इपोक्सी पेन्ट स्प्रे गर्नु पर्छ।
पाउडर स्प्रे: इपोक्सी पाउडर स्प्रे गर्नु अघि तपाईंले पाइप फिटिंगहरू १८०-२०० डिग्री सेल्सियसमा पहिले नै तताउनु पर्छ।