DINSEN धातुधातु प्रशोधन र स्टेनलेस स्टील उत्पादनहरूको क्षेत्रमा प्रतिबद्ध छ। यो विभिन्न धातु प्रशोधन प्रक्रियाहरूमा दक्ष छ र स्टेनलेस स्टील फिक्सिङ उत्पादनहरू, क्ल्याम्पहरू, जोइन्टहरू, कपलिंग, पाइपहरू र फिटिंगहरू आदिको अनुसन्धान र विकास र उत्पादनमा उल्लेखनीय नतिजाहरू हासिल गरेको छ। यसले उच्च-गुणस्तर र विविध धातु उत्पादनहरू बजारमा ल्याउँछ र यसको उच्च-गुणस्तरको उत्पादन गुणस्तर र उत्कृष्ट शिल्प कौशलको साथ उद्योगमा राम्रो प्रतिष्ठा स्थापित गरेको छ।
धातु प्रशोधन, उदाहरणको रूपमा क्ल्याम्प उत्पादनहरू लिँदै
१. कच्चा पदार्थ
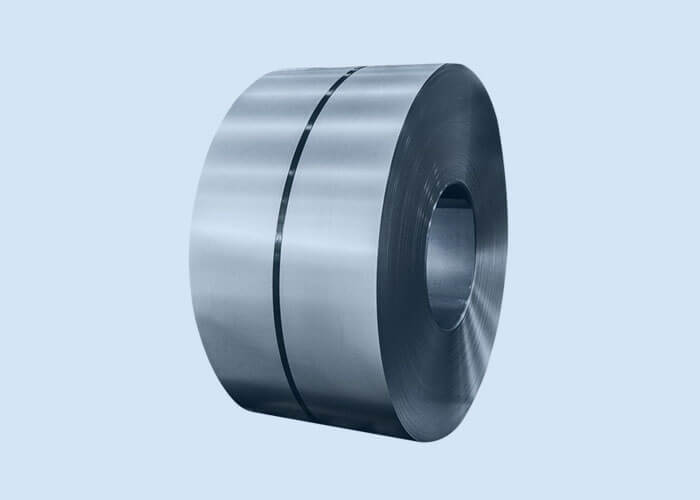
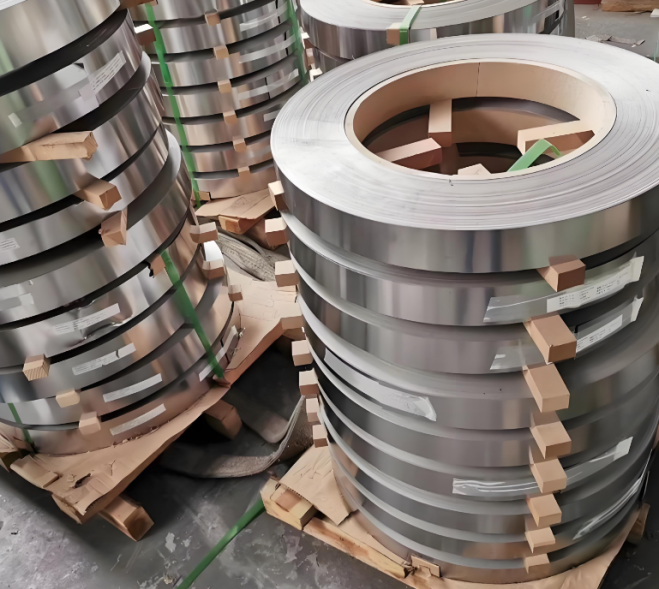
कच्चा पदार्थको छनोट: सामान्य सामग्रीहरू स्टेनलेस स्टील (जस्तै ३०४, ३१६), कार्बन स्टील (Q२३५) वा ग्याल्भेनाइज्ड स्टील स्ट्रिप हुन्, जुन जंग प्रतिरोध, बल र लागत आवश्यकताहरू अनुसार चयन गर्न सकिन्छ।
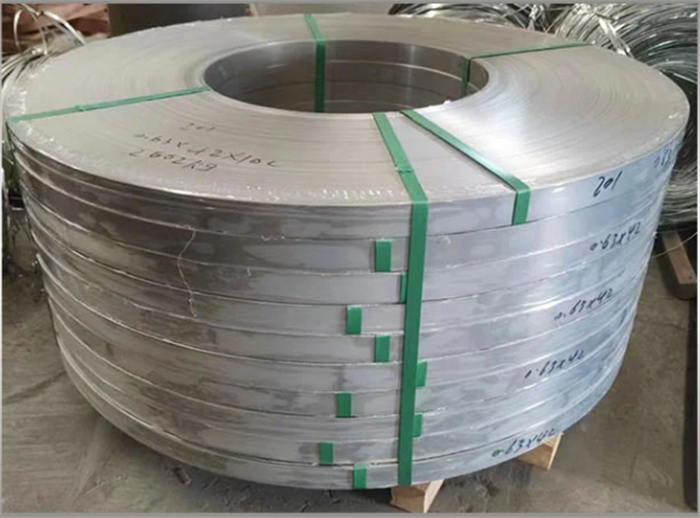
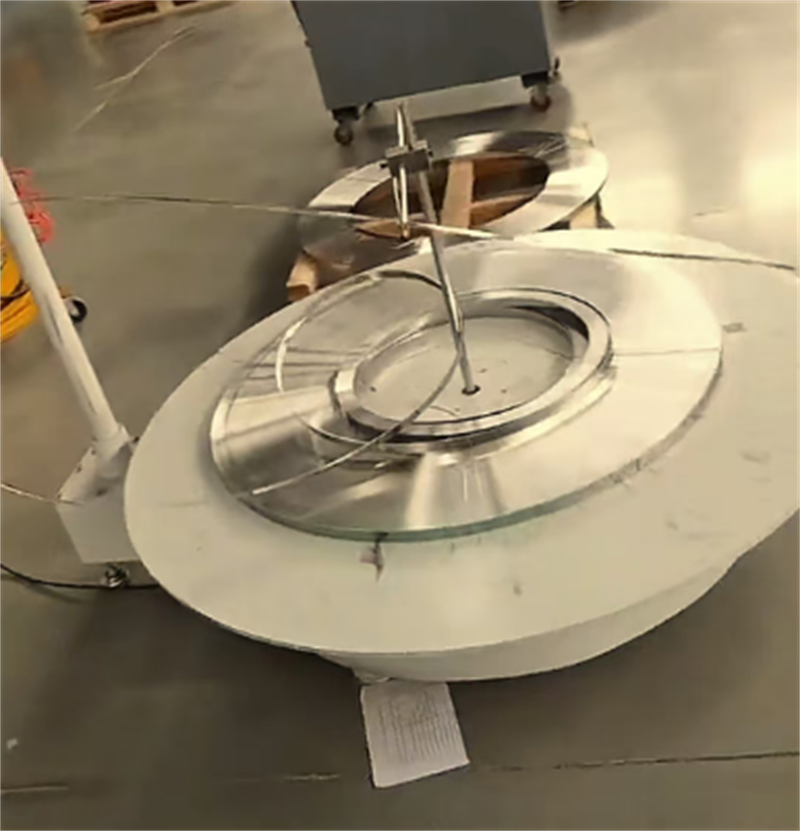
स्टील स्ट्रिप स्लिटिंग: आयामीय शुद्धता र किनारा समतलता सुनिश्चित गर्न स्लिटिंग मेसिनद्वारा ठूलो स्टील स्ट्रिपलाई आवश्यक चौडाइ (जस्तै १० मिमी, १२ मिमी) मा काटिन्छ।
२. स्ट्याम्पिङ
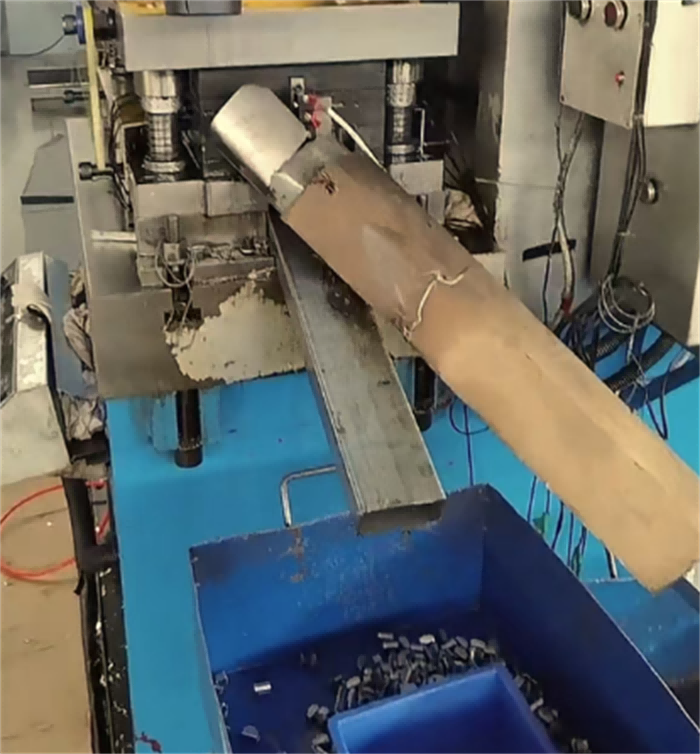
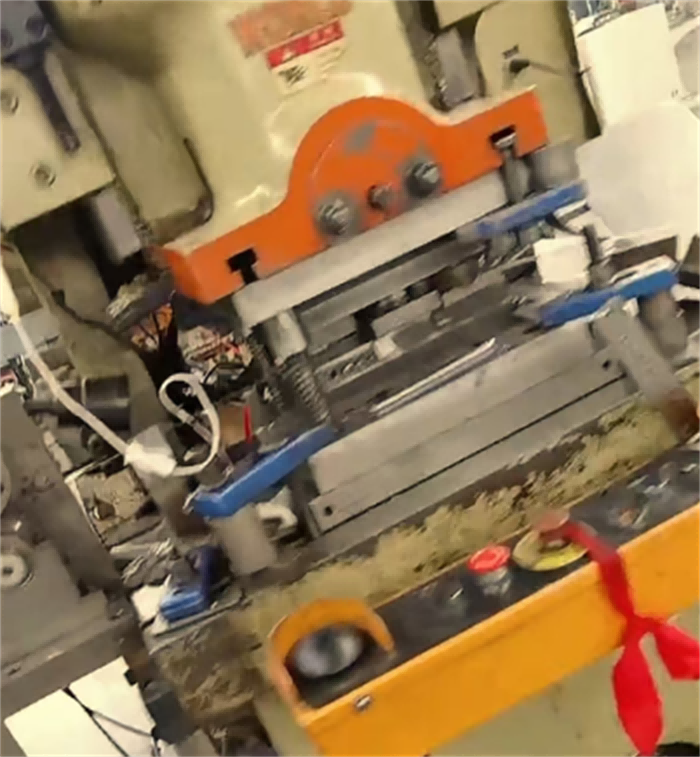
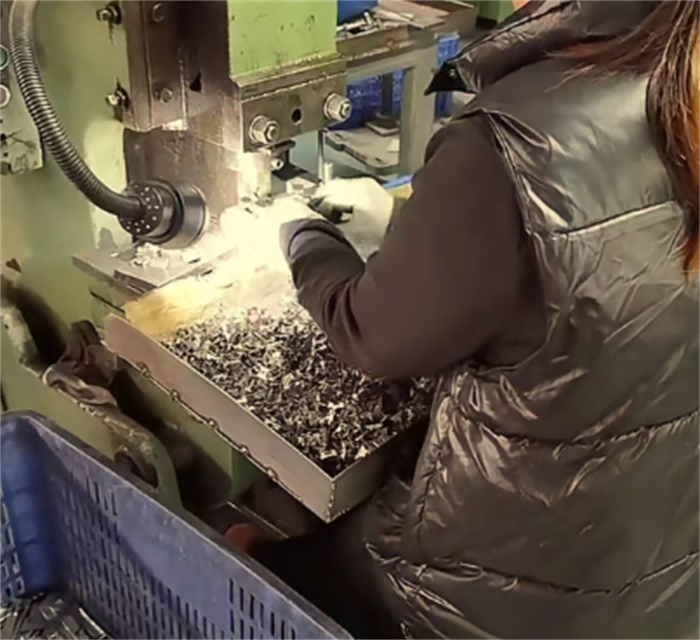
स्ट्याम्पिङ डाई डिजाइन: घाँटीको क्ल्याम्प बडी (स्टील बेल्ट), लकिङ इयर, थ्रेडेड प्वाल र अन्य संरचनाहरूलाई पंच गर्न घाँटीको क्ल्याम्पको प्रकार (जस्तै वर्म प्रकार, बोल्ट प्रकार) अनुसार डाई डिजाइन गर्नुहोस्।
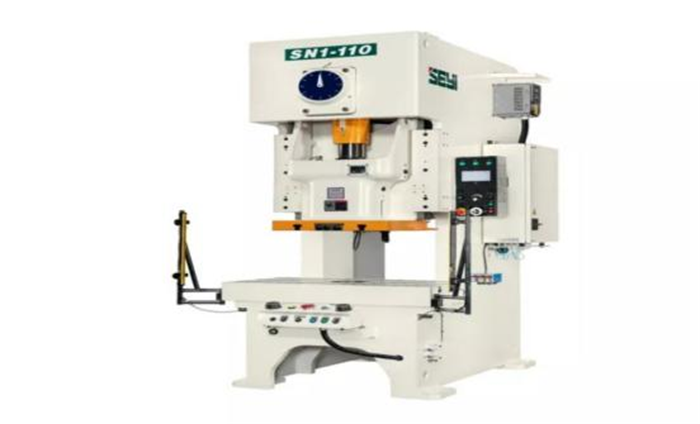
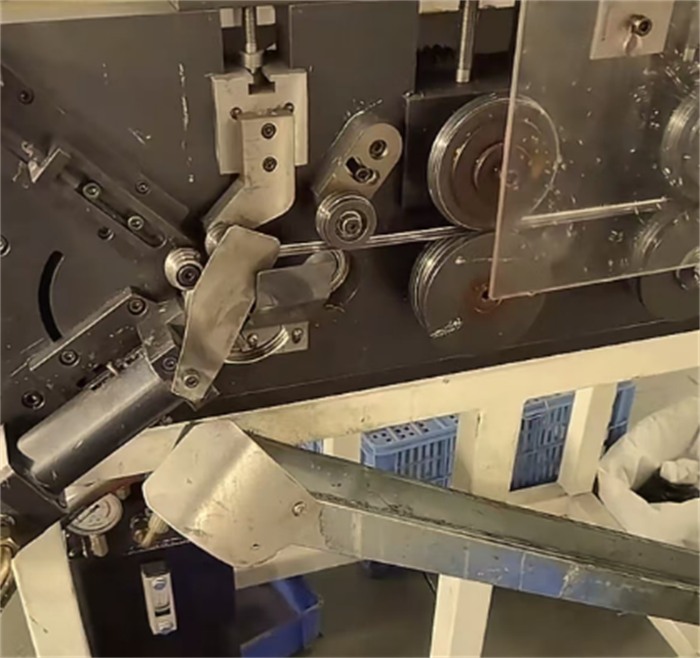
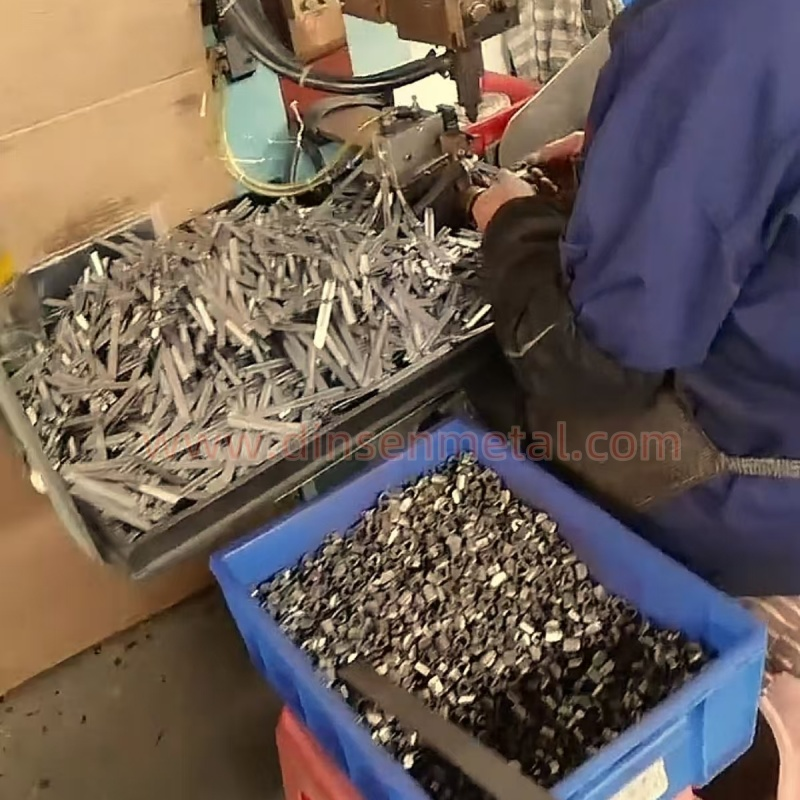
स्टील बेल्ट स्ट्याम्पिङ: स्टिल बेल्टलाई दाँतको ढाँचा भएको रिंग बेल्टमा स्ट्याम्प गर्न पंच प्रेस र निरन्तर डाइ प्रयोग गर्नुहोस् (घर्षण बढाउन) र लकिङ मेकानिजम (जस्तै वर्म गियर ग्रुभ वा बोल्ट प्वालहरू) प्रशोधन गर्नुहोस्।
३. वेल्डिङ
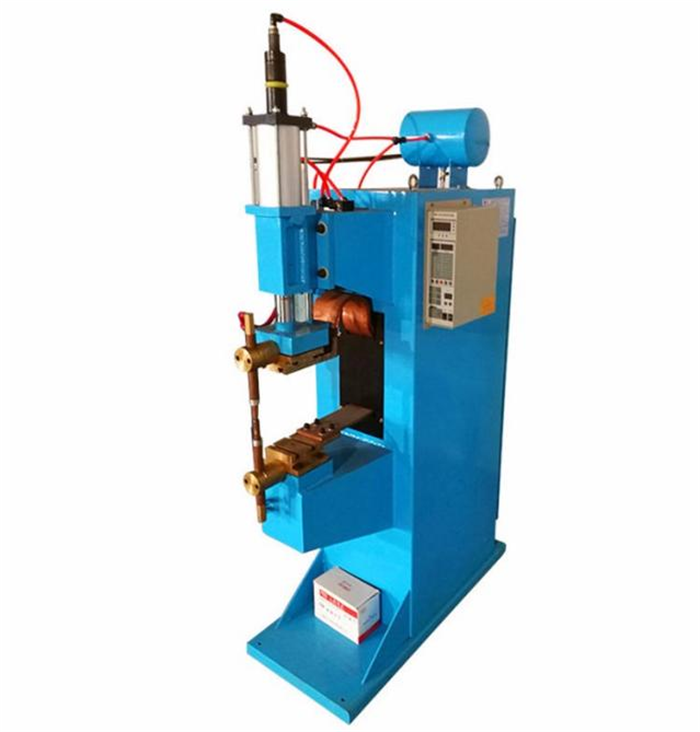
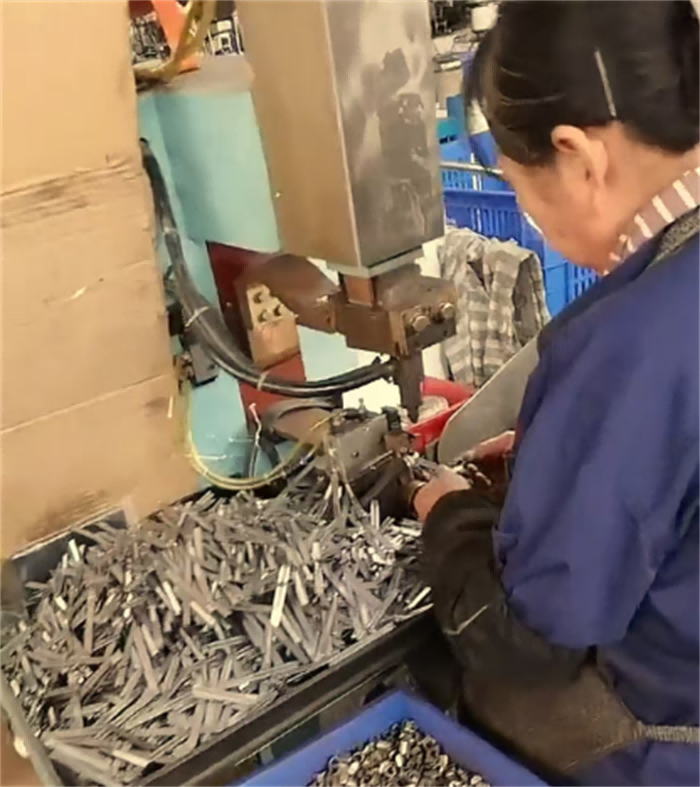
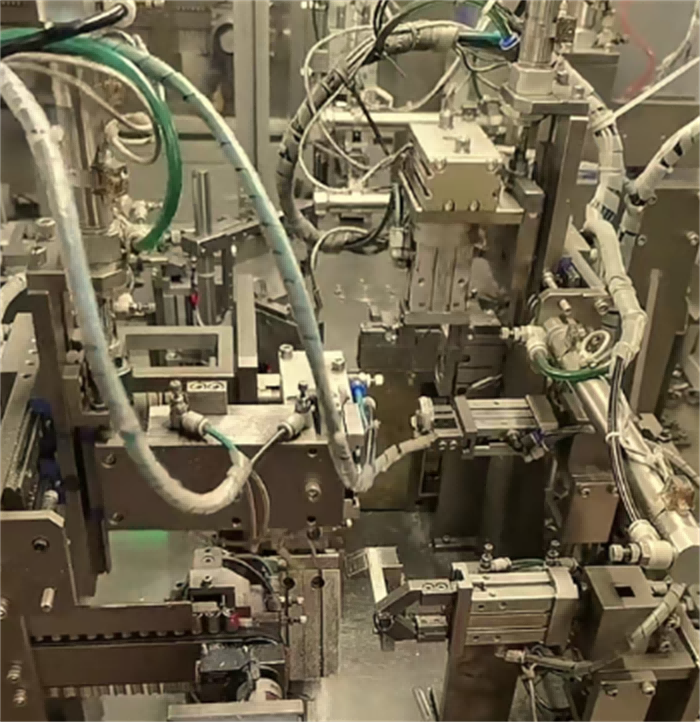
स्पट वेल्डिङ/लेजर वेल्डिङ: लकिङ मेकानिजम (जस्तै वर्म सिट, बोल्ट बेस) लाई वेल्डिङ गरी स्टील स्ट्रिपमा फिक्स गरिन्छ जसले गर्दा वेल्ड बलियो र गड्ढारहित हुन्छ।
स्वचालित वेल्डिङ: दक्षता र स्थिरता सुधार गर्न उच्च-परिशुद्धता घाँटी क्ल्याम्पहरू रोबोट लेजरद्वारा वेल्डेड गरिन्छ।
४. सतह उपचार
इलेक्ट्रोप्लेटिंग/स्प्रेइङ: जस्ता प्लेटिङ (सेतो जस्ता, रंगीन जस्ता), निकल प्लेटिङ वा इपोक्सी राल स्प्रेइङ जस्ता कार्बन स्टीलका सामग्रीहरूलाई खिया लाग्नबाट रोक्नको लागि उपचार गर्नुपर्छ।
निष्क्रियता उपचार: क्षरण प्रतिरोध बढाउनको लागि स्टेनलेस स्टीलको नली क्ल्याम्पहरूलाई अचारद्वारा निष्क्रिय गरिन्छ।
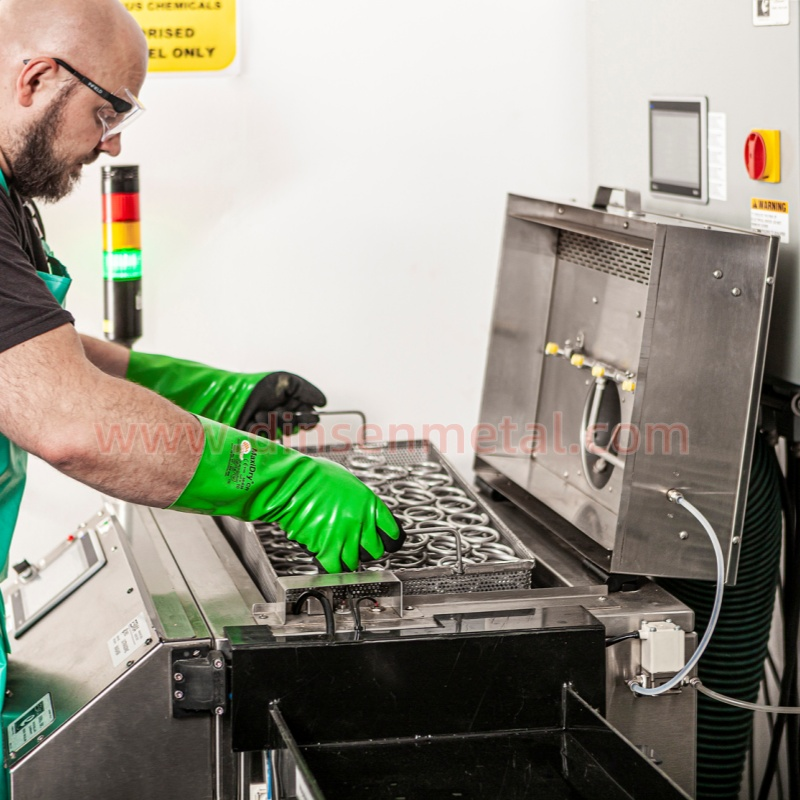
निष्क्रियता उपचार
५. भेला र लकिङ
वर्म-प्रकारको थ्रोट क्ल्याम्प: वर्म गियर एसेम्बली स्थापना गर्नुहोस्, सहज घुमाव सुनिश्चित गर्न रिभेटिंग वा वेल्डिंग गरेर वर्म सिट फिक्स गर्नुहोस्।
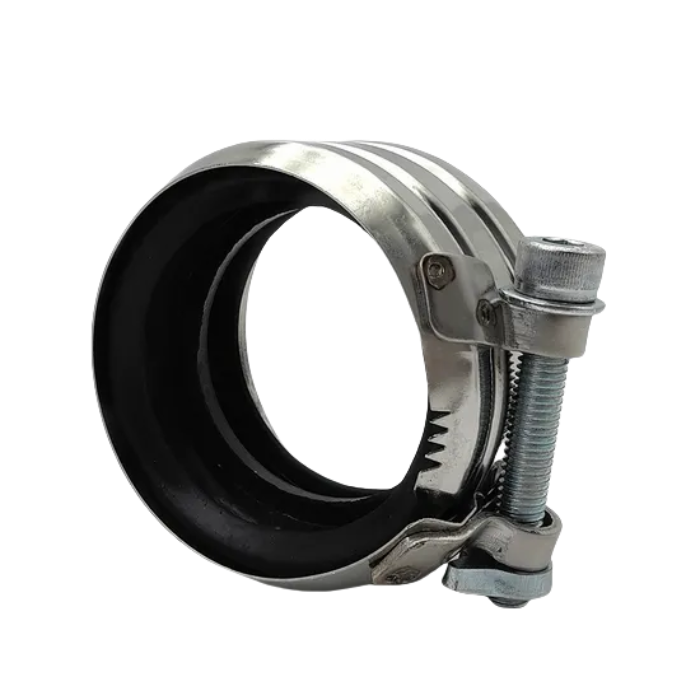
बोल्ट-प्रकारको थ्रोट क्ल्याम्प: स्टील बेल्टको दुबै छेउमा प्वालहरू ड्रिल र ट्याप गर्नुहोस्, बोल्ट र नटहरू स्थापना गर्नुहोस्, र थ्रेड मिल्दो शुद्धता क्यालिब्रेट गर्नुहोस्।
गुणस्तर निरीक्षण
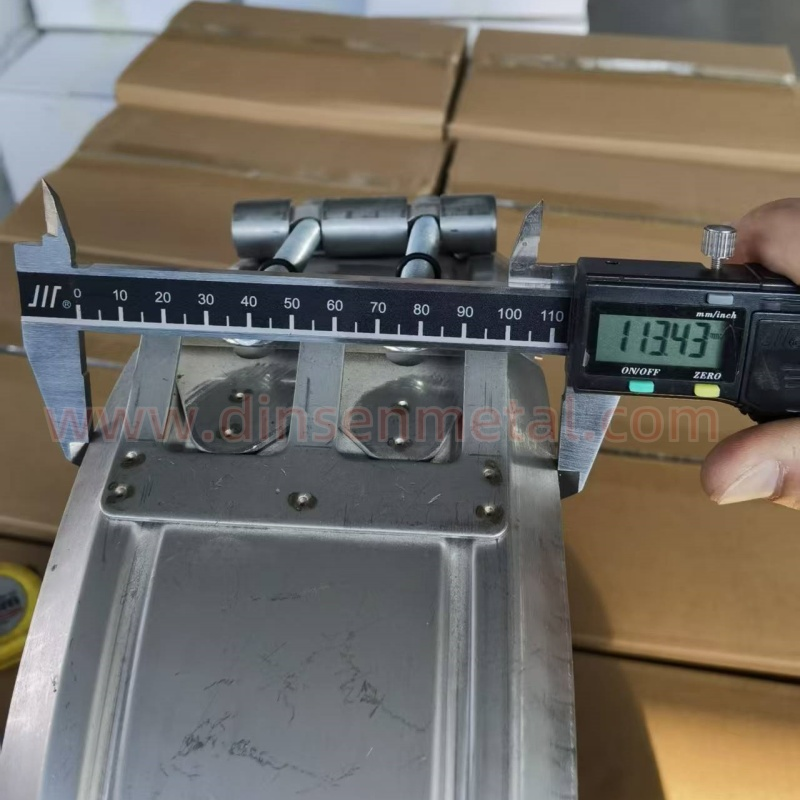
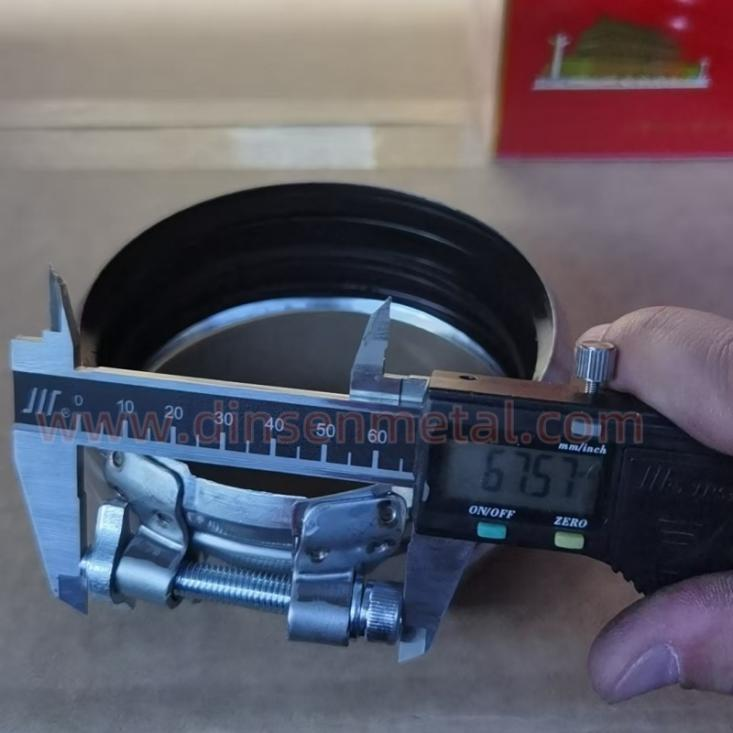
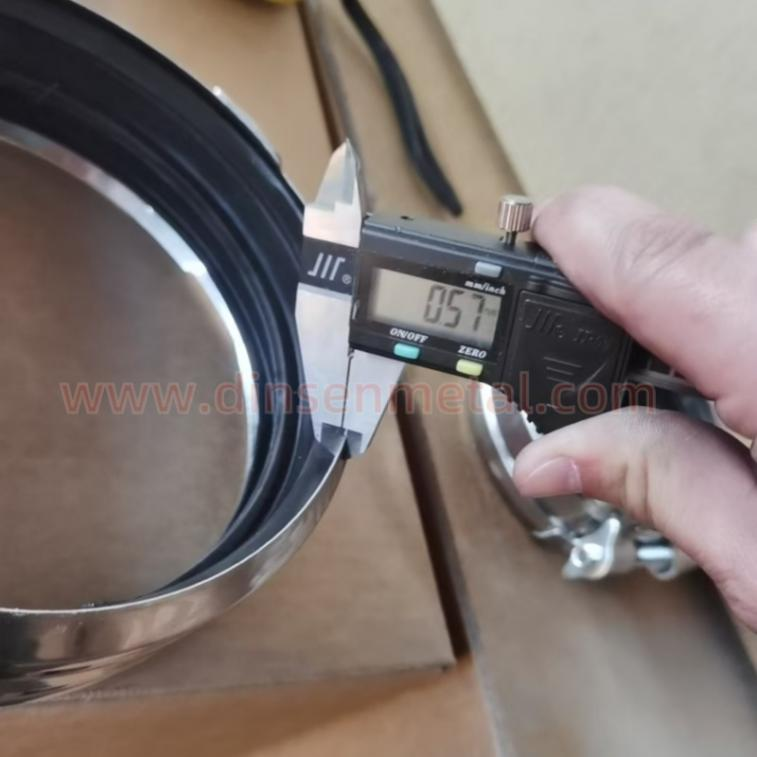
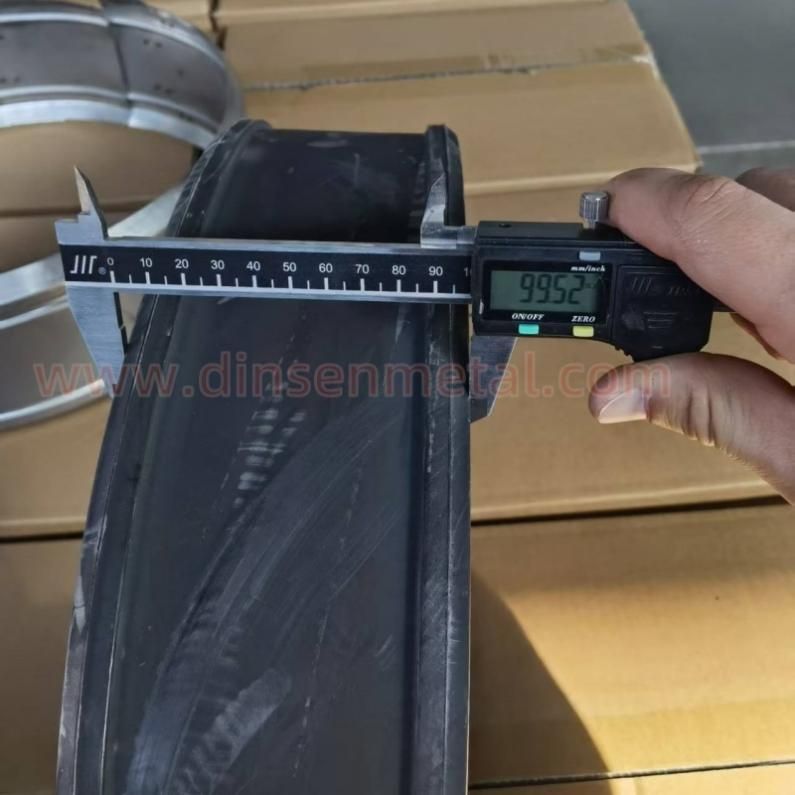
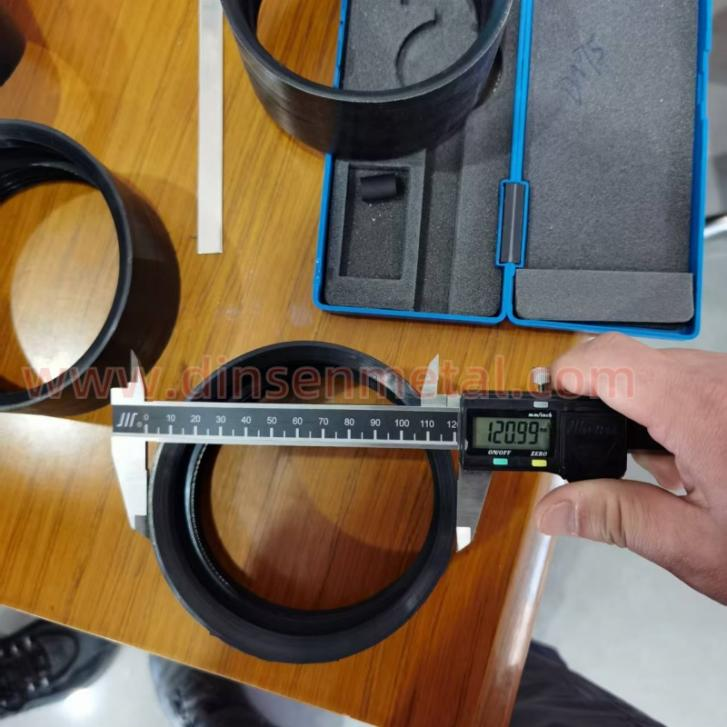
आयाम पत्ता लगाउने: घाँटी क्ल्याम्पको भित्री व्यास, स्टील बेल्टको मोटाई, र लक गर्ने संयन्त्रको स्थिति मापन गर्न क्यालिपर र प्रोजेक्टर प्रयोग गर्नुहोस्।
शक्ति परीक्षण: घाँटी क्ल्याम्पको क्ल्याम्पिङ बल (जस्तै तन्य शक्ति≥५००MPa) र लकिङ संयन्त्रको टिकाउपन परीक्षण गर्न तन्य परीक्षण मेसिन प्रयोग गर्नुहोस्।
जंग प्रतिरोध परीक्षण: कोटिंग वा निष्क्रियता प्रभाव प्रमाणित गर्न नुन स्प्रे परीक्षण (जस्तै ४८-९६ घण्टा)
७. प्याकिङ
ढुवानी र भण्डारणको समयमा खिया लाग्नबाट रोक्नको लागि कार्टन प्याकेजिङ वा प्लास्टिकको सिल गरिएको झोला प्याकेजिङ।
वर्गीकरण र पहिचान: विशिष्टता र सामग्री अनुसार प्याक गर्नुहोस्, र मोडेल, ब्याच र उत्पादन मिति चिन्ह लगाउनुहोस्।